- Resumen: el proyecto en síntesis
- El Cliente: líder internacional en la producción de ingredientes farmacéuticos activos (API)
- El Reto: gestionar emisiones variables, disolventes clorados y el riesgo de corrosión ácida
- La Solución: RTO eléctrico especial y sistema de depuración multietapa
- Resultados: flexibilidad operativa y pleno cumplimiento medioambiental
- Preguntas Frecuentes (FAQ): tecnologías para el tratamiento de disolventes clorados
- Ve a la galería con todos nuestros sistemas
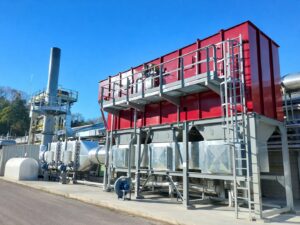
Tratamiento de COV farmacéuticos y disolventes clorados: RTO eléctrico para una empresa en Suiza
Una empresa farmacéutica internacional en Suiza ha confiado en un sistema integrado para la gestión de emisiones complejas que contienen COV y disolventes clorados. Descubra la solución de ingeniería basada en un Oxidador Térmico Regenerativo (RTO) eléctrico, quench y lavador alcalino para lograr la máxima seguridad y cumplimiento normativo.
Resumen: el proyecto en síntesis
- El problema (Pre-intervención): necesidad de interceptar y tratar de forma continua emisiones variables y discontinuas de COV (caudal de hasta 7.250 m³/h) derivadas de la producción de principios activos, con una dificultad extrema: la presencia de disolventes clorados (como el DCM) que, al quemarse, generan ácido clorhídrico (HCl) altamente corrosivo.
- La solución adoptada: diseño de una planta multietapa fuera del estándar, compuesta por condensación a baja temperatura (-80°C), un Oxidador Térmico Regenerativo (RTO) eléctrico por la ausencia de llama libre, y una sección de aleación especial SS316L equipada con quench y lavador (scrubber) alcalino.
- El resultado (Post-intervención): neutralización total de la acidez y reducción de contaminantes garantizada en un entorno seguro y flexible. Las emisiones finales cumplen con las normativas locales más estrictas: COV no clorados <20 mg/Nm³, DCM <2 mg/Nm³ y HCl <5 mg/Nm³.
El Cliente: líder internacional en la producción de ingredientes farmacéuticos activos (API)
La empresa a la que se refiere este caso de éxito opera a nivel mundial en el sector farmacéutico, especializándose en el desarrollo y la producción de API (Principios Activos Farmacéuticos). La intervención fue necesaria en el marco de un proyecto de expansión de su planta de producción en Suiza.
En concreto, el cliente construyó un nuevo edificio de producción para integrar tecnologías de secado por pulverización (spray drying), departamentos de preparación de soluciones, áreas de envasado de API y almacenamiento en tanques. Durante estos delicados procesos químicos y farmacéuticos, surgió la necesidad crítica de interceptar y tratar de forma segura las emisiones de Compuestos Orgánicos Volátiles (COV) generadas por las operaciones.
El Reto: gestionar emisiones variables, disolventes clorados y el riesgo de corrosión ácida
El problema principal que la empresa debía afrontar no se limitaba a la simple contención de los COV. Las emisiones captadas eran altamente discontinuas, con cargas contaminantes variables y picos elevados. Sin embargo, el elemento más crítico era la composición química de los gases: la mezcla incluía metanol, acetona, acetato de etilo, isopropanol, etanol, tetrahidrofurano (THF) y, sobre todo, disolventes clorados como el diclorometano (DCM).
El tratamiento térmico de los disolventes clorados representa un desafío de ingeniería considerable: durante la combustión, de hecho, estos compuestos generan ácido clorhídrico (HCl), una sustancia altamente corrosiva que puede dañar gravemente las partes calientes y las secciones aguas abajo de la instalación.
Por lo tanto, la empresa necesitaba una solución no estándar, capaz de gestionar un caudal de aire de hasta 7.250 m³/h, funcionando ininterrumpidamente las 24 horas del día durante 49 semanas al año, garantizando el cumplimiento estricto de los rigurosos límites de emisión suizos (incluyendo COV no clorados <20 mg/Nm³ y DCM <2 mg/Nm³).
La Solución: RTO eléctrico especial y sistema de depuración multietapa
Un oxidador térmico tradicional no habría sido adecuado para hacer frente a la complejidad química y a los riesgos de corrosión de este proyecto. Por lo tanto, se diseñó y suministró una planta multietapa altamente personalizada, compuesta por las siguientes tecnologías integradas:
- Condensación a baja temperatura: una primera etapa funciona a -80°C para condensar y reducir preventivamente la mayor parte de la carga de disolvente antes del tratamiento térmico.
- Oxidador Térmico Regenerativo (RTO) Eléctrico: el corazón de la instalación es un RTO especial electrificado. Esta elección permitió gestionar el tratamiento térmico sin el uso de un quemador de gas tradicional, ofreciendo un control óptimo en un entorno de producción delicado.
- Materiales anticorrosión: para prevenir los daños causados por el ácido clorhídrico, la cámara de combustión y los componentes en contacto con los gases se fabricaron con aleaciones especiales, como acero inoxidable SS316L, y se dotaron del aislamiento adecuado para evitar la condensación ácida.
- Neutralización por vía húmeda: aguas abajo del oxidador, los gases de escape pasan por un sistema de enfriamiento rápido (quench) y un lavador alcalino, que se encargan de neutralizar físicamente el ácido clorhídrico antes de su liberación a la atmósfera.
Resultados: flexibilidad operativa y pleno cumplimiento medioambiental
El enfoque de ingeniería adoptado permitió superar con éxito las limitaciones de los sistemas estándar. Hoy en día, el cliente se beneficia de una planta flexible y segura, capaz de gestionar las diferentes combinaciones de disolventes farmacéuticos procedentes de los nuevos departamentos.
El sistema garantiza el cumplimiento total de las estrictas normativas medioambientales locales en materia de emisiones, protegiendo tanto a los operadores como al medio ambiente. La integración de un RTO eléctrico con materiales anticorrosión y un tratamiento posterior por vía húmeda ha demostrado ser la estrategia ganadora para resolver de forma definitiva el problema de los disolventes clorados en el sector farmacéutico.
Preguntas Frecuentes (FAQ): tecnologías para el tratamiento de disolventes clorados
¿Cómo gestionar de forma segura y continua los disolventes clorados?
La gestión segura de los disolventes clorados requiere un sistema integrado compuesto por tecnologías de oxidación térmica regenerativa (RTO) y postratamiento por vía húmeda. Este enfoque de ingeniería permite reducir eficazmente los Compuestos Orgánicos Volátiles (COV) y, al mismo tiempo, neutralizar los ácidos inorgánicos generados durante la fase de combustión.
¿Cómo evitar los daños por corrosión causados por la formación de ácido clorhídrico (HCl) durante la combustión?
Para evitar la corrosión por ácido clorhídrico es estrictamente necesario utilizar materiales especiales y aleaciones resistentes en las zonas de la instalación expuestas a los ácidos, como el acero inoxidable SS316L. También es fundamental implementar un sistema de quench y un lavador alcalino aguas abajo del oxidador para neutralizar físicamente la acidez antes de su emisión a la atmósfera.
¿Por qué utilizar un Oxidador Térmico Regenerativo (RTO) eléctrico?
Un Oxidador Térmico Regenerativo (RTO) eléctrico es una solución de ingeniería que permite gestionar el tratamiento térmico de las emisiones sin requerir el uso de un quemador de gas tradicional. Esta tecnología ofrece un control óptimo del proceso y está especialmente indicada para garantizar los más altos estándares de seguridad en entornos de producción delicados, como los farmacéuticos.
¿Qué garantías de emisiones exactas se prevén al final de las pruebas para asegurar el total cumplimiento medioambiental local?
Las garantías de emisiones para el tratamiento de gases farmacéuticos en este proyecto incluyen el mantenimiento de los COV no clorados por debajo de los 20 mg/Nm³ y del tetrahidrofurano (THF) por debajo de los 5 mg/Nm³. Para los compuestos más críticos, el sistema asegura concentraciones de diclorometano (DCM) inferiores a 2 mg/Nm³ y de ácido clorhídrico (HCl) por debajo de 5 mg/Nm³.